非标机械设计与产品研发中非金属表面功能材料的选择策略
在非标机械设计与产品研发中,非金属表面功能材料的选择直接关系到产品的耐磨性、耐腐蚀性、绝缘性、外观质感及使用寿命。与金属材料相比,非金属表面功能材料种类繁多、性能差异大,且缺乏统一的设计手册数据。因此,需要建立一套系统化的选型方法。以下从五个维度展开论述。
一、明确功能需求边界
选型的第一步是定义表面功能材料的核心任务。常见功能包括:耐磨减摩(如导轨、滑块)、耐化学腐蚀(如泵阀内衬)、电绝缘(如高压支撑件)、防粘脱模(如模具表面)、装饰与标识(如外壳面板)。非标设备往往工况特殊,需量化关键指标,如摩擦系数目标、工作温度范围、接触介质浓度与时间、承载压强与滑动速度。例如,在食品包装机械中,表面材料需同时满足耐磨(反复摩擦)和食品级安全(FDA认证),此时聚甲醛(POM)或超高分子量聚乙烯(UHMWPE)优于普通尼龙。
二、候选材料类别与特性匹配
非金属表面功能材料可按形态分为涂层、衬里、贴膜及整体制件表面处理。常用类别包括:
1. 工程塑料:PA、POM、PEEK、PTFE、UHMWPE。其中PEEK耐高温(250℃以上)且耐磨,适合高负荷关节;PTFE摩擦系数极低但耐磨性差,常填充玻纤或碳纤维改进;UHMWPE耐冲击耐磨,适合导轨衬板。
2. 弹性体:聚氨酯(PU)、硅橡胶、氟橡胶。PU耐磨且可浇注大面积衬里;氟橡胶耐油耐化学介质,适合密封表面。
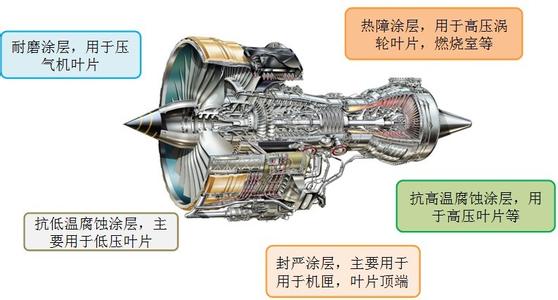
3. 陶瓷涂层:氧化铝、氧化铬、碳化钨。通过热喷涂或物理气相沉积(PVD)形成硬质耐磨层,适合高线速度、低润滑场合,但脆性大,不宜承受冲击。
4. 聚合物涂层:环氧、聚氨酯、氟碳涂层。常用于防腐与装饰,厚度可控,施工方便,但承载能力有限。
5. 复合贴面:如PTFE玻纤布、石墨箔。用于大平面防粘或导电导热表面。
匹配时需注意材料与基体的相容性(热膨胀系数差异)、结合力及是否引入电化学腐蚀。
三、工况环境适应性评估
非标机械常面临多变环境,需重点评估:
- 温度:持续高温使塑料蠕变、涂层老化;低温使弹性体变脆。PTFE长期使用温度-200~260℃,PEEK可达250℃以上,而普通PU上限约80℃。
- 化学介质:酸碱、溶剂、油品会溶胀或降解聚合物。例如,聚碳酸酯不耐碱性,氟橡胶耐多种油但怕酮类。应查阅化学兼容性表并做浸泡试验。
- 磨粒与载荷:三体磨粒磨损下,橡胶类因弹性变形可嵌入颗粒而优于硬质塑料;高载荷下需计算材料许用压强(如PEEK约30MPa,POM约10MPa)。
- 湿度与紫外:长期户外需选耐候性好的PVDF涂层或加稳定剂的工程塑料。
建议制作环境剖面图,将温度、介质、载荷随时间变化可视化,据此筛选候选材料。
四、工艺可行性与成本平衡
非标设备多为小批量、多品种,工艺选择远比大批量重要:
- 涂层与衬里:热喷涂需基体喷砂预处理,适用平面或回转体;浇注PU可现场成型大面积复杂型面,但需模具。若结构已焊接完成,贴膜或冷涂更灵活。
- 整体塑料件:注塑适合批量,加工中心适合单件。复杂薄壁结构若用PEEK整体加工,材料利用率低、成本高,可考虑金属基体表面涂覆。
- 二次加工:涂层后可否磨削、钻孔需提前确认。例如陶瓷涂层只能磨削,不能攻丝。
成本估算应从“材料费+预处理+施工+后加工+寿命周期”综合考虑,而非仅单价。
五、验证与迭代方法
确定候选材料后,必须通过样件试验验证:
- 台架模拟:做往复摩擦试验、盐雾试验、热循环试验、绝缘电阻测试,尽量复现实际工况参数。
- 现场试用:非标设备往往工况难以完全模拟,可在实际产线挂样对比。
- 失效分析:表面出现划伤、剥落、溶胀时,判断是粘着磨损、疲劳剥落还是化学侵蚀,据此调整材料牌号或结构设计(如增加润滑、改滑动为滚动)。
综上,非标机械表面功能材料的选型应遵循“功能定义→材料匹配→环境校核→工艺适配→试验验证”的闭环流程,必要时建立企业内部的材料应用数据库,记录失效案例与工艺参数,提升选型效率与可靠性。跨学科协作(与材料工程师、工艺师共同评审)亦不可或缺。
如若转载,请注明出处:http://www.longfr.com/product/37.html
更新时间:2026-10-24 02:01:07